.png?imageMogr2/format/webp)
Het juiste proces voor plaatmetaalfabricage hangt af van volume, geometrie en revisierisico, niet van voorkeur. Vergelijk laser, stampen, toren-ponsen en buigen.
De vraag die we het vaakst horen is welk proces het beste is. Er is geen beste. Een plaatmetaalfabricageproces wordt gekozen op basis van drie feiten — hoeveel onderdelen je nodig hebt, hoe complex de omtrek is en hoe waarschijnlijk de tekening verandert — en hetzelfde onderdeel kan correct drie verschillende routes volgen op drie verschillende volumes. Wat volgt is hoe die beslissing daadwerkelijk op de werkvloer wordt gedaan, en waar kopers meestal betalen voor de dure route zonder het te beseffen.
Dit zijn geen drie alternatieven voor één beslissing
Lasersnijden, stansen en buigen worden meestal naast elkaar vermeld, alsof een koper er één kiest. Ze concurreren niet op dezelfde as. Lasersnijden en stansen beantwoorden beide één vraag: hoe wordt de flat blank gemaakt? Bending beantwoordt een andere vraag: hoe wordt de flat blank een driedimensionaal deel? Een lasergesneden onderdeel gaat nog steeds naar een persrem. Een gestempeld onderdeel gaat nog steeds naar een persrem. De keuze als drie rivalen framen verbergt de twee beslissingen die daadwerkelijk de kosten opleveren — de blanking-route en het aantal vormende opstellingen.
Zodra de vraag zo verdeeld is, verandert het gesprek. De nuttige versie is niet "laser of stansen" maar "bij deze hoeveelheid en deze geometrie, welke blanking-route is goedkoper en hoeveel bochten heeft het onderdeel nodig?" Die twee antwoorden kunnen afzonderlijk worden aangehaald, en op de meeste punten is het ene duidelijk terwijl het andere is waar het geld ligt.
Waar lasersnijden eigenlijk goed in is.
Lasersnijden heeft geen gereedschap. Dat ene feit bepaalt het grootste deel van zijn territorium. Een prototype, een kleine batch, een onderdeel dat volgende maand wordt herzien — geen van deze zou een stempel moeten dragen. De laser leest een programma, dus een wijziging kost engineeringtijd en geen tooling-geld. Het behandelt ook contouren die een stempel niet kan: lange krommingen, strakke interne uitsparingen, gaten onder vreemde hoeken en dik materiaal dat een dure matrijs nodig zou hebben om te blanken. Genesingsoftware laat ook meerdere onderdelen één vel delen, wat belangrijk is als het materiaal duur is.
Wat lasersnijden niet goed doet, is volume. De snede is serieel — één contour tegelijk — dus de per-part-tijd daalt nauwelijks naarmate de hoeveelheid toeneemt. Op een eenvoudige bracket van een paar duizend stukjes per jaar is dat prima. Bij honderdduizend is dezelfde beugel een langzame, dure manier om een blank te maken die een stempel in een fractie van een seconde kan produceren. De rand draagt ook een door hitte beïnvloede zone, wat op de meeste punten irrelevant is en op een paar punten van belang is.
Waar stempelen zijn gereedschap krijgt
Stempelen is het tegenovergestelde vak. De dobbelsteen kost geld voordat het eerste goede deel bestaat, en dat geld wordt één keer uitgegeven. Daarna produceert de pers blanco's en gevormde kenmerken met een snelheid die laser niet kan evenaren, met een herhaalbaarheid die van het gereedschap komt in plaats van van de operator. Voor een onderdeel dat stabiel is, eenvoudig genoeg te bewerken en in echt volume nodig is, kan de eenheidsprijs ver onder elke snijroute liggen. Het addertje onder het gras is dat elke tekeningwijziging nadat de stans is geslepen geld en gereedschapstijd kost, en de matrijs geeft er niets om dat de verandering klein leek.
Dus de break-even tussen laser en stansen is geen vaste hoeveelheid. Het beweegt mee met de onderdeelgrootte, materiaaldikte, hoeveel kenmerken de matrijs moet vormen, en hoe zeker je bent dat het ontwerp bevroren is. Een groot, eenvoudig onderdeel rechtvaardigt misschien nooit een dobbelsteen. Een klein, feature-dicht onderdeel kan er een eerder dan verwacht rechtvaardigen. De enige eerlijke manier om het te weten is door beide routes te offeren op basis van je daadwerkelijke jaarlijkse hoeveelheid en de totale kosten te vergelijken, niet de eenheidsprijs.
Torenstoot: De middenroute die kopers vergeten
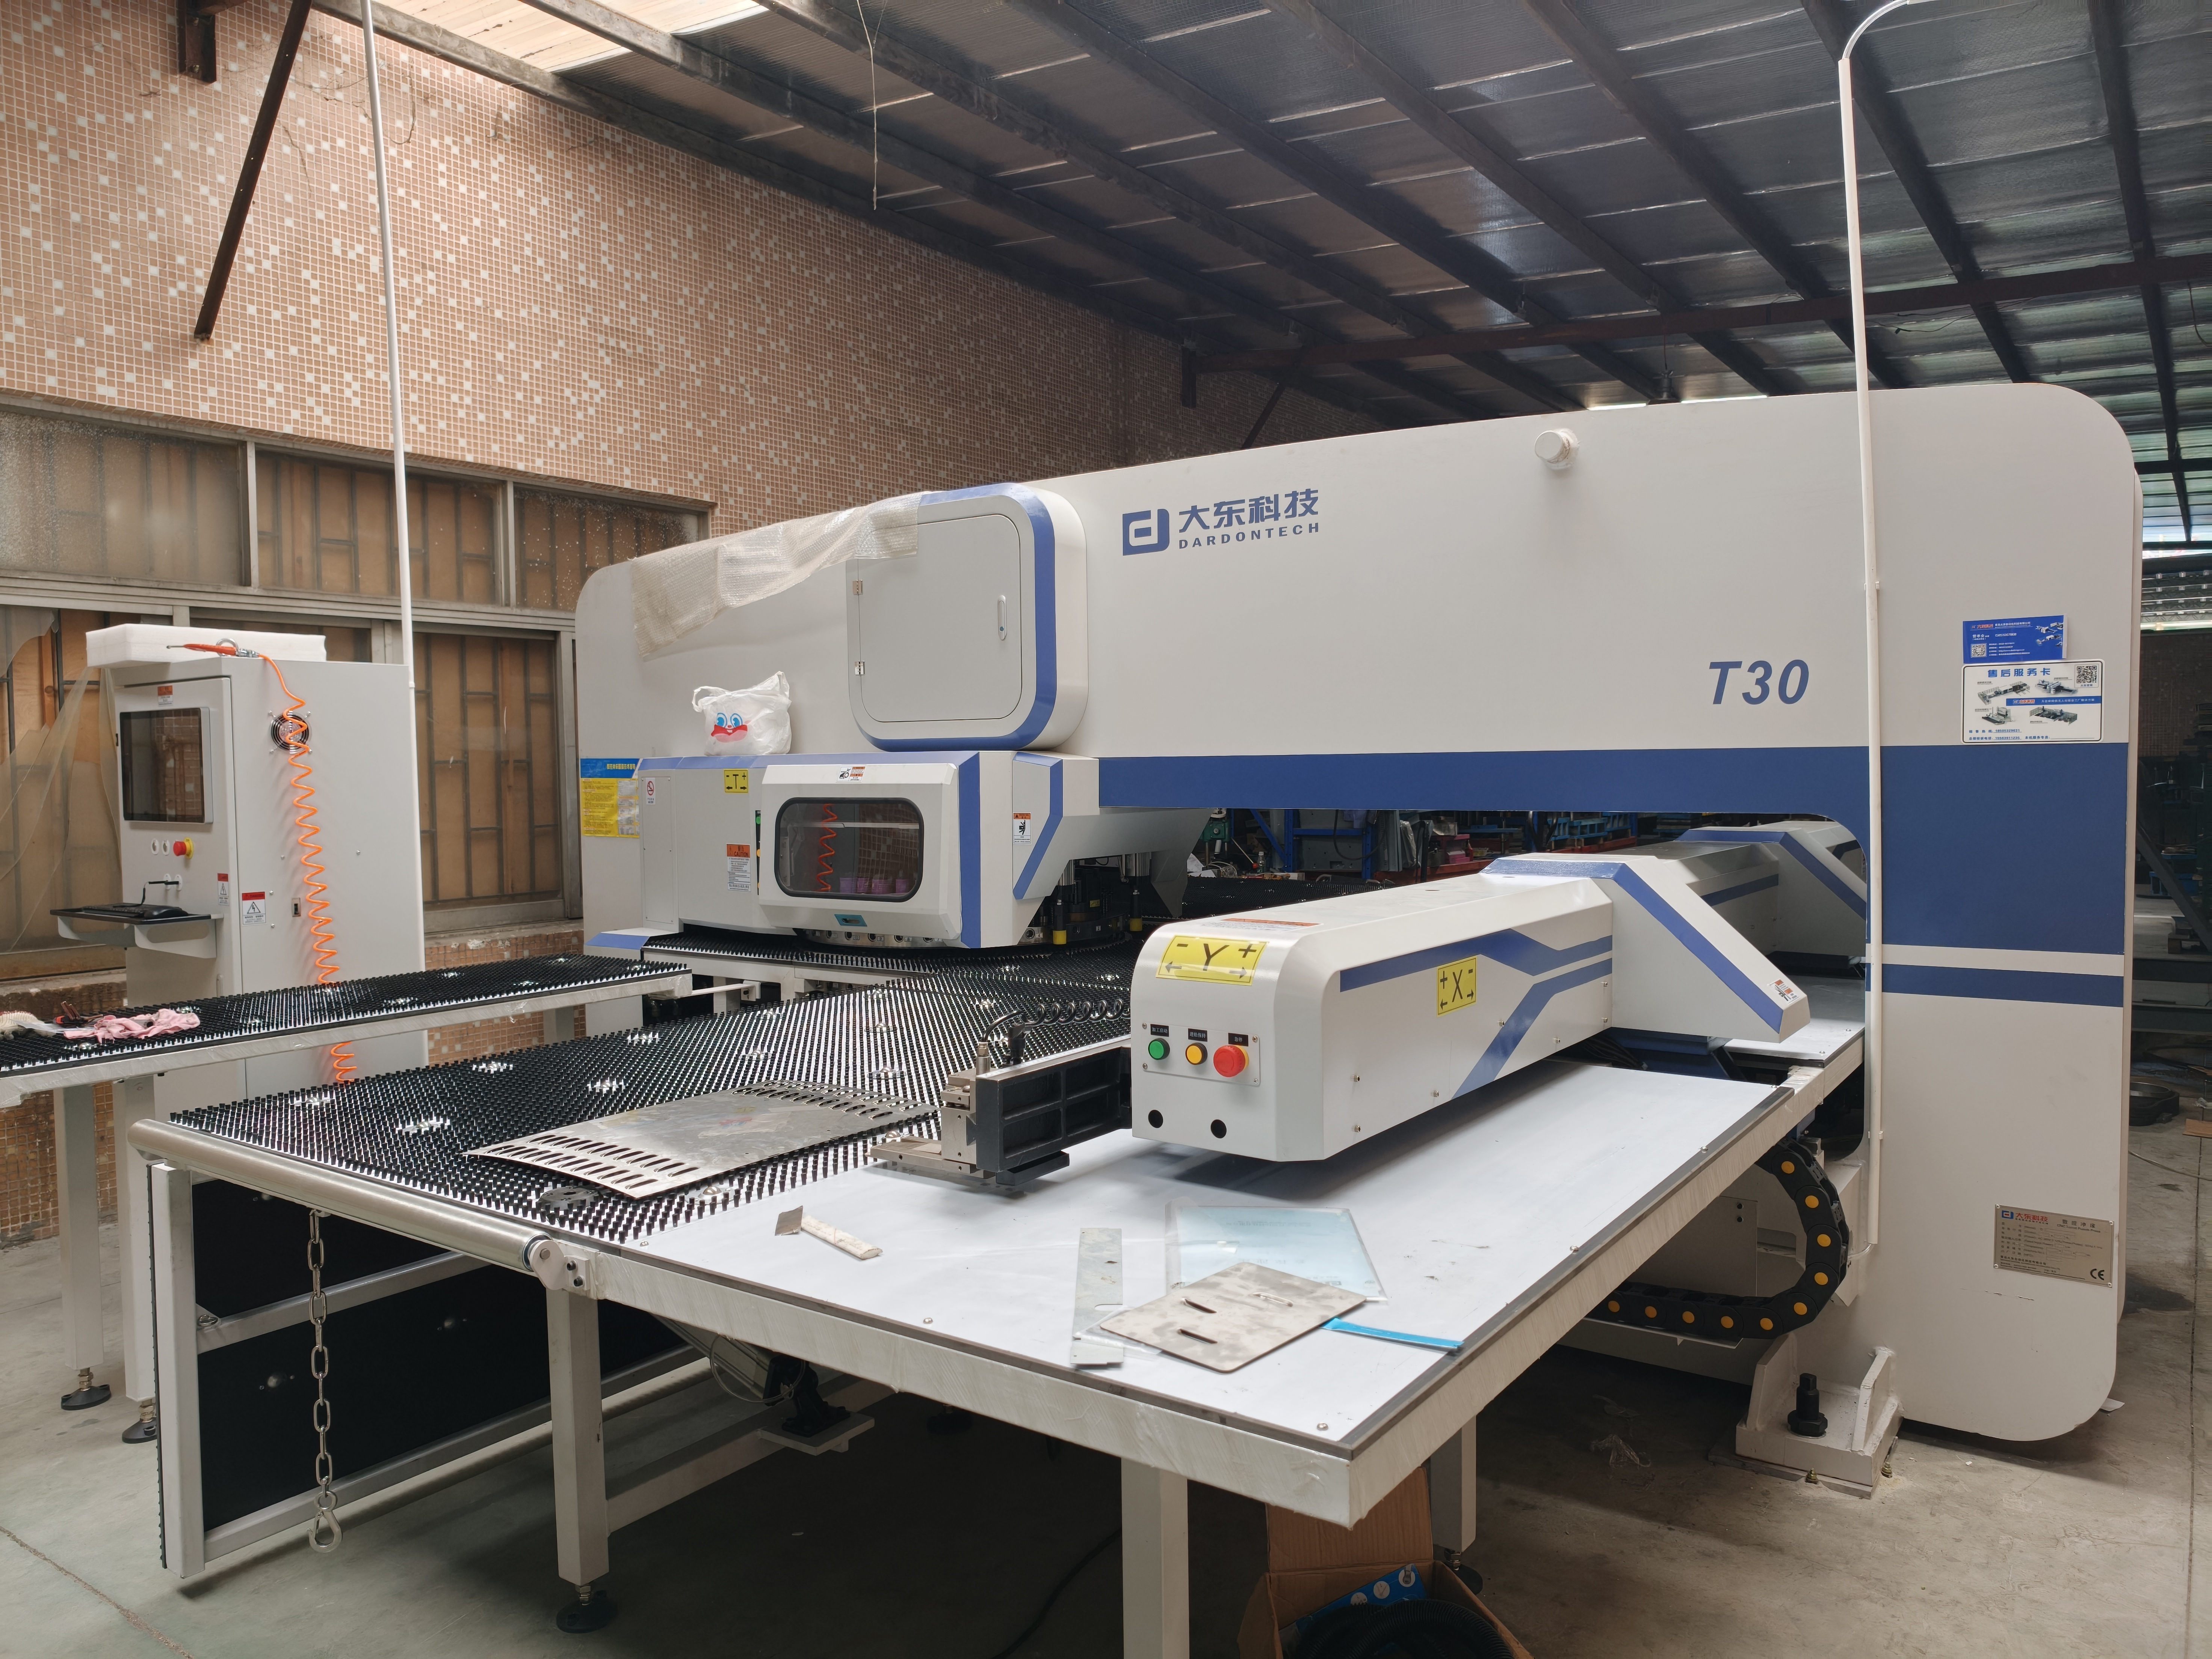
Tussen de twee bevindt zich CNC-torenstansen, dat vaak wordt weggelaten in de vergelijking. Een koepel draagt standaard stansen en matrijzen, dus er is geen maatwerk om te betalen. Het ponst standaardvormen — ronde, vierkante, obrounds, lamellen — snel en herhaaldelijk, en het kan veel gaten in één programma combineren. Voor een paneel met een regelmatig patroon van identieke gaten is het vaak goedkoper dan laser bij dezelfde hoeveelheid, omdat het niet elke contour volgt; Het slaat.
De grenzen zijn geometrisch. Een toren werkt met de gereedschappen die hij heeft, dus ongebruikelijke contouren en grote uitsparingen zijn óf onmogelijk óf vereisen een andere route. Daarom worden torenponsen en lasersnijden vaak samen op hetzelfde onderdeel toegepast: de koepel kan de herhaalde standaardgaten aan, de laser hanteert de omtrek en de kenmerken die de koepel niet kan bereiken.
Buigen is altijd stroomafwaarts — de vraag is hoeveel opstellingen er zijn
Elk onderdeel met een derde dimensie moet gebogen worden, ongeacht hoe de blanco is gemaakt. Dus buigen is geen keuze voor de weg; Het is een kost die elke route erft. Wat varieert is het aantal opstellingen. Eén bocht is één opstelling. Vijf bochten in vijf richtingen kunnen vijf setups zijn, elk met zijn eigen besturing, eigen check en een eigen kans om te driften. Het aantal bochten, de volgorde, of ze in één keer gedaan kunnen worden, en of het gereedschap voor elke straal al op de plank ligt, bepalen meer van de kosten van het onderdeel dan de meeste tekeningen toegeven.
Hier komen ontwerp en proces ook samen. Een onderdeel ontworpen met drie bochten waar twee zouden volstaan, heeft een opstelling betaald die niets koopt. Een onderdeel dat een speciale pons nodig heeft voor één smalle straal, heeft gefinancierd gereedschap dat een iets grotere straal had kunnen vermijden. Niets daarvan is zichtbaar in een eenheidsprijsvergelijking, en alles verschijnt in de offerte.
De vier nummers die de route bepalen
Wanneer we een onderdeel offeren, bepalen vier nummers de route voordat er een machine wordt gepland. De eerste is de jaarlijkse hoeveelheid en of deze stabiel is of eenmalig. De tweede is de complexiteit van de omlijn: rechte randen en standaardgaten gedragen zich heel anders dan lange krommen en onregelmatige uitsparingen. De derde is het revisierisico — hoe bevroren de tekening werkelijk is, niet hoe bevroren deze wordt beschreven. De vierde is de totale kosten: gereedschap afgeschreven over de hoeveelheid, plus eenheidskost, plus levertijd, plus de kosten van een wijziging als die komt.
Verander een van die opties en het antwoord kan omdraaien. Een ontwerp dat stabiel, eenvoudig en met een groot volume is, wijst naar een dobbelsteen. Hetzelfde ontwerp wijst op een tiende van het volume naar de laser of de koepel. Een complex schema dat nooit herzien zal worden, kan nog steeds een dobbelsteen rechtvaardigen als het volume erbij is, terwijl een eenvoudige schets die nog beweegt helemaal niet gemodificeerd mag worden. Kopers die alleen de eenheidsprijs vergelijken, vergelijken het vierde getal terwijl ze de eerste drie die het hebben geproduceerd negeren.
Hoe de routes op één deel samenkomen
De meeste echte onderdelen gebruiken meer dan één route, en dat is geen compromis — het is de normale manier om een kostendoel te bereiken. Een lasergesneden blanke gaat naar een persrem. Een gestempelde blanco gaat naar een persrem. Een torengeponst paneel kan naar een laser gaan voor zijn omtrek en vervolgens naar een rem. De taak van de werkplaats is om de combinatie te kiezen die de totale kosten bij jouw hoeveelheid minimaliseert, wat een andere oefening is dan het verkopen van de inactieve machine. Daarom citeren we de route in plaats van een machine, en het is dezelfde logica achter onsOplossingen voor plaatmetaalfabricagevoor verschillende productiefasen.
Een citaat dat één proces noemt zonder de combinatie uit te leggen, is een tweede vraag waard. Vraag welke route de blanco heeft gemaakt, welke route het heeft gevormd, en hoeveel opstellingen het vormen nodig had. Het antwoord vertelt je of de prijs jouw onderdeel weerspiegelt of het gemak van de leverancier.
Conclusie
Er is geen beste plaatmetaalfabricageproces, alleen een beste route voor een bepaalde hoeveelheid, geometrie en revisierisico. Lasersnijden zorgt voor flexibiliteit en betaalt het in snelheid. Stampen koopt snelheid en betaalt het in gereedschap. Torenstoot zit tussen hen in en wordt te vaak vergeten. Buigen maakt helemaal geen deel uit van de keuze — het is een kostenpost die elke route met zich meebrengt, bepaald door hoeveel opstellingen het onderdeel nodig heeft. Krijg je die vier cijfers goed, kiest de route meestal vanzelf. Als je een tekening en een jaarlijkse hoeveelheid hebt, geven we een offerte voor de route die bij beide past. Je kunt het scala aan werk dat dit dekt zien op onzeOp maat gemaakte plaatmetaal gestanste onderdelenpagina opvolgen, en stuur dan het bestand en het volume wanneer je er klaar voor bent.
Veelgestelde vragen
Is lasersnijden altijd duurder dan stansen op grote volumes?
Nee. Het hangt af van de onderdeelgrootte, materiaaldikte, matrijscomplexiteit en hoe stabiel het ontwerp is. Voor zeer grote onderdelen, of onderdelen waarvan de chip duur zou zijn om te maken, kan laser concurrerend blijven ver na het volume waarin een klein onderdeel al zou worden bewerkt. De break-even is specifiek voor het onderdeel, daarom moeten beide routes op jouw werkelijke hoeveelheid worden vermeld.
Kan een onderdeel dat voor lasersnijden ontworpen is, later worden vervangen door stansen?
Meestal wel, omdat de uiteindelijke geometrie hetzelfde is, maar de schakelaar is niet vrij. Stansen kan buigreliëfs, verschillende gat-tot-randafstanden voor de matrijs vereisen, en het accepteren van iets andere randkwaliteit. Een onderdeel dat met de uiteindelijke route in gedachten is ontworpen, voorkomt het grootste deel van die herwerking, dus het is verstandig om je leverancier te vertellen naar welk proces je verwacht te schalen.
Heb ik een aangepaste matrijs nodig voor torenpunching?
Nee. Toren ponsen gebruikt standaard ponsen en matrijzen die in een koepel worden vastgehouden, dus er zijn geen kosten voor maatwerk voor gereedschap. Het nadeel is geometrisch: de toren kan alleen de standaardvormen produceren waarvoor hij is bewerkt, daarom past hij bij panelen met herhaalde identieke gaten en maakt hij plaats voor laser voor ongewone contouren.
Hoe weet ik of mijn volume een dobbelsteen rechtvaardigt?
Er is geen universeel getal. Vergelijk de geamortiseerde matrijskosten plus eenheidskosten met de snijroute bij je werkelijke jaarlijkse hoeveelheid, en tel de kosten van eventuele revisie op. Als het ontwerp nog beweegt, omvat de werkelijke kost van de dobbelsteen elke verandering die hij afdwingt. Als het ontwerp bevroren is en het volume stabiel blijft, komt de break-even vaak eerder dan kopers verwachten.
Stuur ons de loting en de jaarlijkse aantal. We zullen de route aangeven die bij beide past en je vertellen waar de break-even ligt —laser, stampen, torenstoot, of een combinatie daarvan.
